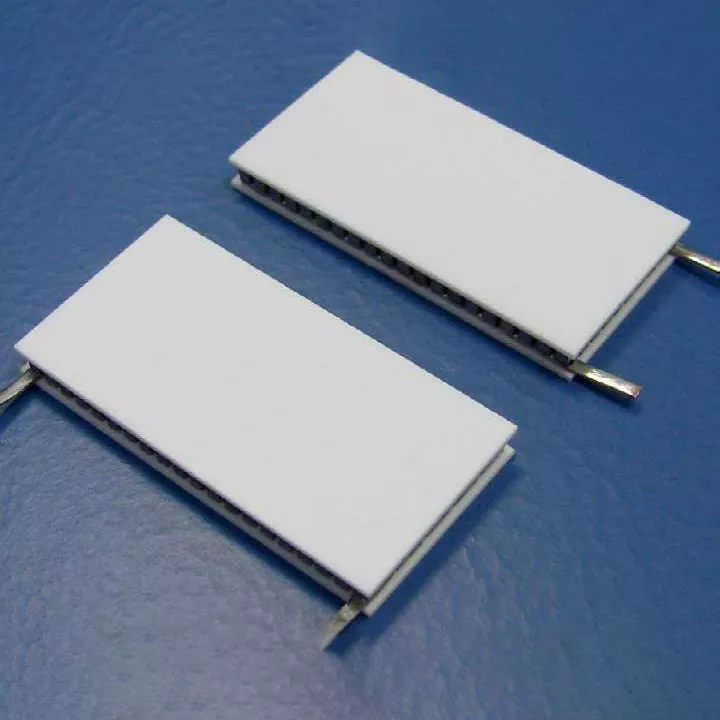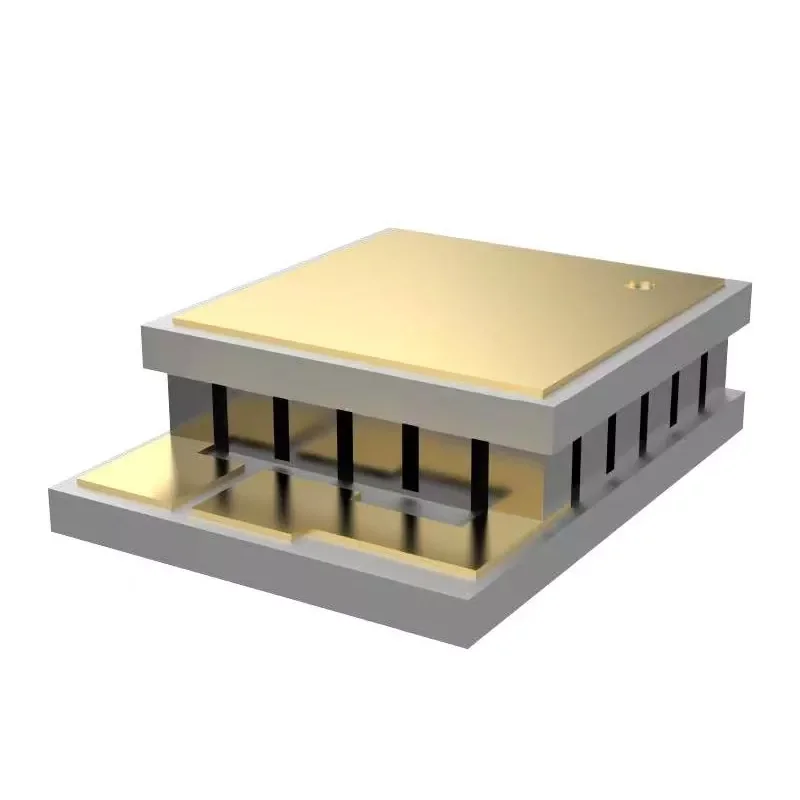
Abstraktne:Termoelektriline jahutustehnoloogia on muutunud mikroelektroonika, optilise side ja meditsiiniseadmete soojusjuhtimise jaoks hädavajalikuks. Kuid iga TEC-mooduli jõudluse ülemmäära määrab lõpuks selle materjal. See artikkel uurib, miksEkstrudeeritud termoelektrilised materjalidon kujunenud suurepäraseks alternatiiviks tavalistele tsoonisulavate valuplokkidele, keskendudes nende tiheda tekstuuriga mikrostruktuurile, suurenenud mehaanilisele tugevusele ja kriitilisele võimele toetada kuni 0,2 mm kiibi paksust. Tootmisprotsesside, mehaaniliste omaduste andmete ja rakendusjuhtumite võrdleva analüüsi kaudu demonstreerib arutelu, kuidas ekstrusioonitehnoloogia ühendab termoelektrilise efektiivsuse ja mehaanilise vastupidavuse pikaajalise kompromissi.
- Mille poolest erinevad ekstrudeeritud termoelektrilised materjalid tsoonisulamise alternatiividest?
- Kuidas ekstrusiooniprotsess loob tiheda tekstuuriga struktuuri?
- Miks mehaanilised omadused määravad TEC-mooduli minimaalse suuruse?
- 0,2 mm lävi: ultraõhukeste kiipide valmistamise võimaldamine
- Rakendused, mis nõuavad ekstrudeeritud termoelektrilisi materjale
- Valuplokist moodulini: tootmisvõimsus ja kvaliteedikontroll
- Korduma kippuvad küsimused
Mille poolest erinevad ekstrudeeritud termoelektrilised materjalid tsoonisulamise alternatiividest?
Ekstrusiooni ja tsoonisulatamise valik ei ole pelgalt tootmise eelistuse küsimus. See määrab ära kogu termoelektriliste jahutite tootmisprotsessi järgmise etapi – alates sellest, kuidas valuplokid vahvliteks lõigatakse, kuni õhukeste vahvlite jahvatamiseni kuni selleni, kui palju neist jääb kuubikuteks lõikamisetapist ellu ilma purunemata.
Tsoonide sulamine on pikka aega olnud kõrge puhtusastmega Bi₂Te₃-põhiste monokristallide tootmise etalon. Suunatud tahkumisprotsess joondab terad piki kasvutelge, tagades kandja suurepärase liikuvuse. Kuid just see joondamine tekitab struktuurse haavatavuse. Bi₂Te₃ kristallid lõhustuvad kergesti piki põhitasapinda, mis tähendab, et lõikamise, harvendamise ja kokkupanemise ajal on materjal kalduvus lõhenemisele ja kihistumisele – eriti kui sihtpaksus langeb alla 0,5 mm.
Ekstrusiooni töötlemine toimub põhimõtteliselt erineval viisil. Alustades mehaaniliselt legeeritud või eelpressitud pulbritest, surutakse materjal kõrgel temperatuuril läbi stantsi, mis põhjustab tugevat plastilist deformatsiooni. See deformatsioon ei muuda materjali lihtsalt vormi; see taastab sisemise teraarhitektuuri. Tulemuseks on kontrollitud kristallograafilise tekstuuriga tihe, peeneteraline keha, mis säilitab Bi₂Te₃ anisotroopse transpordi eelised, parandades samal ajal märkimisväärselt mehaanilist terviklikkust.
Praktiline tagajärg on märkimisväärne. Kui tsoonis sulanud valuplokid võivad anda vastuvõetavat jõudlust standardsetes TEC-moodulites, mille jalgade kõrgus on 1,0–1,5 mm, avavad ekstrusiooniga toodetud materjalid ukse moodulite arhitektuuridele, mis varem olid ebapraktilised: mikro-TEC-d jalgade kõrgusega 0,2 mm, mitmeastmelised kaskaadid, mis nõuavad täpseid fotolahendusi ja õhukeste mõõtmete jahutusseadmeid igas elemendis.
Kuidas ekstrusiooniprotsess loob tiheda tekstuuriga struktuuri?
Ekstrusiooni ajal toimuva mikrostruktuurilise transformatsiooni mõistmine on oluline, et mõista, miks need materjalid järgneval töötlemisel erinevalt käituvad. Mehhanismi juured on dünaamilises ümberkristallimises - protsessis, kus terad tuumastuvad ja kasvavad uuesti, samal ajal kui materjal alles deformeerub.
Terade rafineerimine plastilise deformatsiooni abil
Kuumekstrusiooni ajal kogeb toorik tugevat nihkepinget, kui see läbib stantsi. See tüveenergia käivitab dünaamilise ümberkristallimise, asendades algse jämedateralise struktuuri rafineeritud, võrdse telje või veidi pikliku teravõrgustikuga. Kuumekstrusiooni teel valmistatud p-tüüpi Bi₂Te₃-põhiste ühendite uuringud on näidanud, et ekstrusioonikiirus reguleerib otseselt ümberkristallimise ja terade kasvu vahelist tasakaalu. Kontrollitud kiirusel 1,0 mm/min on võimalik saavutada 1,53 μm keskmised tera suurused, millega kaasneb madala nurga all olevate terapiiride tihedus.
Need madala nurga piirid on kriitilised. Erinevalt kõrge nurgaga piiridest, mis hajutavad laengukandjaid ja halvendavad elektrijuhtivust, säilitavad madala nurga piirjooned kandja liikuvust, aidates samal ajal kaasa fononi hajumisele, vähendades seeläbi võre soojusjuhtivust. See kahekordne funktsioon võimaldab ekstrudeeritud materjalidel säilitada termoelektrilist jõudlust, mis on konkurentsivõimeline tsoonis sulanud kolleegidega, saavutades samal ajal märkimisväärse mehaanilise tugevuse.
Tekstuuri kontroll ja anisotroopia juhtimine
Bi₂Te₃ on kihiline materjal ja selle termoelektrilised omadused on tugevalt anisotroopsed. Tasapinnalisel suunal (risti c-teljega) on kandja liikuvus palju suurem kui risttasandil. Ekstrusioonitöötlus kasutab seda anisotroopiat, joondades c-telje eelistatult ekstrusiooni suunas, luues nn kiudude tekstuuri.
Tekstuuri aste kvantifitseeritakse orientatsiooniteguriga F, mis jääb vahemikku 0 (juhuslik) kuni 1 (täiuslikult joondatud). Ekstrusiooni temperatuuri ja kiiruse hoolika kontrolliga on p-tüüpi materjalides saavutatud F väärtused 0, 28–0, 41. N-tüüpi Bi2Te3 puhul on näidatud, et ekstrusioonisuuna joondamine algse tasapinnalise tekstuuriga on vähemalt kahekordne tekstuuriaste, mis annab toatemperatuuril kandja liikuvuse 263 cm²V⁻¹s⁻¹ ja võimsustegurid lähenevad 47,3 μWcm-¹K-.
Sisestruktuuride võrdlus
| Võrdlusüksus | Ekstrudeeritud Bi₂Te₃-Sb₂Te₃ materjalid | Traditsioonilised tsoonisulamismaterjalid |
|---|---|---|
| Sisemine struktuur | Tiheda tekstuuriga struktuur | Suunatud kristallstruktuur |
| Mehaaniline töötlemine | Suurem vastupidavus lõikamisel ja harvendamisel | Tundlikum lõhustamisega seotud defektide suhtes |
| Õhukeste kiipide valmistamine | Toetab 0,2 mm õhukesi TEC komponente | Raskem üliõhukesel töötlemisel |
| Materjali järjepidevus | Kontrollitud tekstuuri ühtsus | Olenevalt kristallide kasvutingimustest |
| Rakendused | Micro TEC, mitmeastmeline TEC, täppisjahutus | Tavapärased TEC-rakendused |
Miks mehaanilised omadused määravad TEC-mooduli minimaalse suuruse?
Termoelektrilise jahuti konstruktsioonis reguleerib lihtne seos, kui väikeseks võib moodul muutuda: jala minimaalset kõrgust piirab materjali mehaaniline tugevus. Termoelektriline jalg, mis on oma ristlõikepinna jaoks liiga õhuke, puruneb jootmise, kuubikuteks lõikamise või termilise tsükli ajal. See ei ole teoreetiline probleem - see on TEC miniaturiseerimise peamine kitsaskoht.
Ekstrusiooniprotsess käsitleb seda piirangut otseselt. Tera suurust täpsustades ja suure tihedusega dislokatsioonide sisseviimisega suurendab ekstrusioon oluliselt nii surve- kui ka nihketugevust võrreldes tsoonis sulanud materjaliga.
N-tüüpi ja P-tüüpi mehaaniliste omaduste profiilid
| Mehaaniline omadus | N-tüüpi materjal | P-tüüpi materjal |
|---|---|---|
| Survetugevus (MPa) | 54.0 | 66.0 |
| Nihketugevus (MPa) | 16.0 | 21.0 |
| Youngi moodul (GPa) | 47.0 | 42.0 |
| Poissoni suhe | 0.30 | 0.30 |
Need väärtused esindavad märkimisväärset marginaali võrreldes õhukese kiibi töötlemiseks tavaliselt nõutavaga. Konteksti jaoks on teatatud kuumekstrudeeritud p-tüüpi Bi₂Te₃-põhistest ühenditest, mille survetugevus ulatub 189–226 MPa ja paindetugevus 126–139 MPa, sõltuvalt ekstrusioonitingimustest. Need täiustatud omadused võimaldavad lõigata 100 × 100 × 200 μm³ mõõtmetega mikroosakesi ilma murdumiseta.
Termorattasõidu töökindlus
Mehaaniline tugevus reguleerib ka pikaajalist töökindlust termilise tsükli korral. Kui TEC-moodul töötab, kogevad termoelektrilised jalad korduvaid kütte- ja jahutustsükleid. Terade piirid toimivad nõrkade kohtadena, kus mikropraod võivad tuumada ja levida. Ekstrusioonil toodetud peeneteraline, tihedalt seotud struktuur jaotab termilised pinged ühtlasemalt kui tsoonis sulanud materjali lõhenemisohtlik kristallstruktuur, parandades vastupidavust tsüklilisele väsimusele.
0,2 mm lävi: ultraõhukeste kiipide valmistamise võimaldamine
Võimalus töödelda termoelektrilist materjali 0,2 mm paksuseks ei ole pelgalt tootmise uudishimu – see on uue põlvkonna kompaktsete jahutusseadmete taga olev tehnoloogia. Selle paksuse juures on termoelektrilise jala kõrguse ja laiuse suhe, mis läheneb tüüpilise elemendi geomeetria korral 1:1, mis tähendab, et konstruktsioonikoormus monteerimise ajal on valdavalt surve, mitte painutamine.
Kolm tegurit muudavad ekstrudeerimise selle paksuserežiimi võimaldavaks protsessiks.
Vähendatud dekoltee tundlikkus
Tsoonis sulanud Bi₂Te₃ lõhustub kergesti piki põhitasapinda. Kui vahvlit lahjendatakse alla umbes 0,5 mm, võivad isegi väikesed käsitsemispinged tekitada lõhenemispragusid, mis levivad üle kogu elemendi. Ekstrusiooniprotsess häirib seda lõhustamisteed, lisades valesti orienteeritud terad ja madala nurgaga piire, mis takistavad pragude levikut. Tulemuseks on materjal, mis talub katastroofilise purunemiseta mehaanilist kuritarvitamist kuubikuteks lõikamisel, monteerimisel ja jootmisel.
Kontrollitud tekstuur ühtlaseks kuubikuteks lõikamiseks
Mitmeelemendilistes TEC-moodulites peavad igal jalal olema peaaegu identsed elektrilised ja termilised omadused. Kui tekstuuri orientatsioon on elemenditi erinev, muutub mooduli jahutusvõime ettearvamatuks. Ekstrusiooniga saadakse ühtlase tekstuuriga valuplokid kogu pikkuses, tagades, et ühes valuplokis erinevatest kohtadest lõigatud elementidel on ühtsed omadused. See järjepidevus on eriti oluline mitmeastmeliste TEC-konfiguratsioonide puhul, kus sajad elemendid peavad töötama termilises tasakaalus.
Töötlemisseadmete ühilduvus
Ekstrudeeritud materjali mehaaniline tugevus mõjutab ka allavoolu seadmete valikut. Kuna materjal on purustamiskindel, saavad tootjad vahvlimisel ja kuubikuteks lõikamisel kasutada suuremat etteandekiirust, vähendades töötlemisaega ja -kulusid. Samamoodi saavad automatiseeritud korjamis- ja asetamissüsteemid käsitleda peenemaid elemente väiksema purunemisohuga, võimaldades suurema läbilaskevõimega koosteliine.
Rakendused, mis nõuavad ekstrudeeritud termoelektrilisi materjale
Ekstrusiooni tehnilised eelised väljenduvad käegakatsutavates eelistes mitmetes rakendusvaldkondades, kus õhukesed ja usaldusväärsed termoelektrilised elemendid on olulised.
Optiline side ja laserdioodi jahutus
Optilised transiiverid ja laserdioodid on äärmiselt temperatuuritundlikud. Lainepikkuse triiv, vähenenud väljundvõimsus ja kiirenenud lagunemine on kõik tingitud ebapiisavast termoregulatsioonist. Näiteks 5G optilistes moodulites peavad termoelektrilised jahutid hoidma laserkiibi temperatuuri rangete tolerantside piires, sobitades samal ajal millimeetrites mõõdetavatesse pakenditesse.
0,2 mm õhukese kiibi võime toetab seda nõuet otseselt. Kuumekstrudeeritud Bi₂Te₃-põhised termoelektrilised materjalid on optiliste moodulite rakendustes valideeritud, näidates tõhusat fotoonkiibi temperatuuri reguleerimist, mida saab integreerida side-, laser- ja infrapunasüsteemidesse. Materjali kõrge survetugevus tagab, et termoelektrilised jalad jäävad ellu transiiveri tootmisel kasutatavate jootmis- ja montaažiprotsesside ajal, kus soojuspaisumise ebakõlad purustaksid nõrgemad materjalid.
Mitmeastmelised TEC-struktuurid
Mitmeastmelised termoelektrilised jahutid virnastavad mitu kihti termoelektrilisi elemente, et saavutada temperatuuride erinevused, mida üks etapp ei suuda saavutada. Iga lisaetapp suurendab soojuspumba võimsust ja saavutatavat ΔT, kuid toob kaasa ka uusi mehaanilisi väljakutseid. Kõrgemates astmetes olevad elemendid peavad olema õhemad ja nad peavad säilitama jõudluse järjepidevuse madalamate astmete elementidega.
Ekstrusioonitehnoloogiat on kasutatud spetsiaalselt termoelektriliste jalgade tootmiseks tahkis mitmeastmeliste jahutite jaoks, mis töötavad temperatuuril kuni ligikaudu 140 K. Ekstrudeeritud materjali mehaanilised omadused – eriti selle vastupidavus purunemisele tihedalt pakitud mitmekihiliste struktuuride kokkupanemisel – muudavad need kaskaadikonstruktsioonid valmistatavaks.
Meditsiiniline ja laboratoorne temperatuurikontroll
Termoelektrilisi jahuteid kasutatakse laialdaselt meditsiinilistes jahutussüsteemides, laboriseadmetes ja uurimisseadmetes, kus täpne temperatuuri reguleerimine on kriitilise tähtsusega. Rakendused ulatuvad reaktiivi stabiilsuse säilitamisest diagnostikaseadmetes kuni proovi temperatuuri kontrollimiseni analüütilistes instrumentides.
Nendes seadetes peab termoelektriline materjal tagama nii soojusliku jõudluse kui ka pikaajalise töökindluse. Ekstrudeeritud Bi₂Te₃-Sb₂Te₃ materjalid pakuvad vajalikku kombinatsiooni: termoelektriline jõudlus toatemperatuuri lähedal, mis on võrreldav tsoonis sulanud materjaliga, koos mehaanilise vastupidavusega, mis tagab stabiilse töö tuhandete termiliste tsüklite jooksul.
Tööstuslik ja pooljuhtide soojusjuhtimine
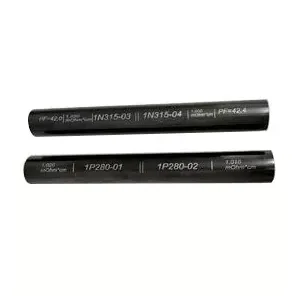
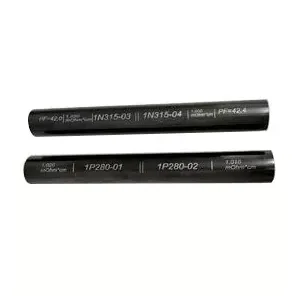
Suure läbimõõduga ekstrudeeritud valuplokid – saadaval läbimõõduga kuni 35 mm ja pikkusega 120 mm või 240 mm – teenindavad tööstuslikku TEC-tootmist, kus on vaja suuremaid jahutuselemente. Rakendused hõlmavad lokaliseeritud soojusjuhtimist pooljuhtseadmetes, elektroonilistes jahutussüsteemides ja tööstuslikes temperatuurijuhtimisseadmetes. Ekstrusioonitöötluse mastaapsus võimaldab tootjatel toota valuplokke mahus, mis oleks ühekristallilise kasvumeetodiga ebapraktiline.
Valuplokist moodulini: tootmisvõimsus ja kvaliteedikontroll
Ekstrudeeritud termoelektriliste materjalide tootmine nõuab integreeritud tootmisviisi, mis hõlmab materjali ettevalmistamist, ekstrusioonitöötlust, elementide valmistamist ja mooduli kokkupanekut. Iga etappi tuleb kontrollida, et säilitada mikrostruktuurilised omadused, mis annavad ekstrudeeritud materjalidele nende toimivuse eelised.
Materjali ettevalmistamine ja ekstrusioon
Protsess algab Bi2Te3-Sb2Te3 tahke lahuse kompositsioonide valmistamisega, jälgides hoolikalt stöhhiomeetriat ja lisandite taset, et saavutada soovitud kandjatüüp ja kontsentratsioon. Seejärel valmistatud materjal konsolideeritakse ja ekstrudeeritakse kontrollitud temperatuuri ja deformatsioonikiiruse tingimustes. Ekstrusiooniparameetrid – temperatuur, kiirus ja redutseerimissuhe – määravad tera suuruse, tekstuuri intensiivsuse ja defektide tiheduse, mis kõik mõjutavad termoelektrilisi ja mehaanilisi omadusi.
Elementide töötlemine ja kokkupanek
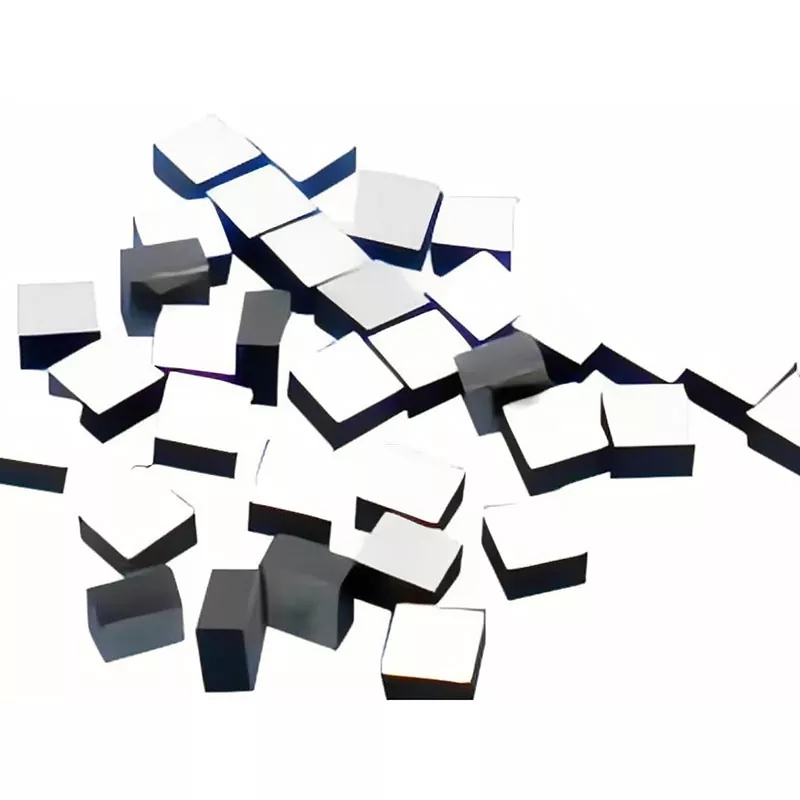
Pärast ekstrusiooni töödeldakse valuplokk vahvlimise, kuubikuteks lõikamise ja pinna ettevalmistamise teel termoelektrilisteks elementideks. Ekstrudeeritud materjali suurenenud mehaaniline tugevus võimaldab agressiivset hõrenemist kuni 0,2 mm ja täpset kuubikuteks lõikamist suure saagisega. Seejärel elemendid metalliseeritakse, joodetakse ja monteeritakse mooduliteks. Kvaliteedikontroll hõlmab mõõtmete kontrollimist, elektriomaduste mõõtmist ja soojusliku toimivuse testimist.
Tootmisseadmed
Täielik ekstrudeeritud termoelektriliste materjalide ja moodulite tootmisliin sisaldab:
- Tinakastmisahi: Elementide otste jootmiseks
- Vibratsiooniga vormimismasin: elementide täpseks positsioneerimiseks
- Keevitusmasin: Elektriühenduseks
- Ahi: kuivatamiseks ja termiliseks töötlemiseks
- Doseerimismasin: liimi pealekandmiseks
- Automaatne tihendusmasin: mooduli kapseldamiseks
- Lõikemasin: vahvlimiseks ja kuubikuteks lõikamiseks
- Tahkestamismasin: jooteühenduste moodustamiseks
- Reflow jootmisseadmed: Suure töökindlusega jootmiseks
- Täisautomaatne trükimasin: metalliseerimismustrite jaoks
Korduma kippuvad küsimused
Mis on ekstrusiooni peamine eelis termoelektriliste materjalide tsoonisulatamise ees?
Ekstrusioon annab tiheda peeneteralise tekstuuriga struktuuri, mis tagab tsoonis sulanud monokristallidest parema mehaanilise tugevuse. See tugevuse eelis võimaldab töödelda õhemate mõõtmetega - kuni 0,2 mm - ilma lõikamise, harvendamise või kokkupanemise ajal purunemata, säilitades samal ajal tsoonis sulanud materjaliga konkurentsivõimelise termoelektrilise jõudluse.
Kas ekstrudeeritud termoelektrilised materjalid vastavad monokristallide termoelektrilisele jõudlusele?
Jah. Kontrollitud tekstuuri orientatsiooni ja tera viimistlemise kaudu saavutavad ekstrudeeritud Bi₂Te₃-põhised materjalid kandja liikuvuse ja võimsustegurid, mis on võrreldavad tsoonis sulanud proovidega. Peeneteraline struktuur toob kaasa ka täiendava fononi hajumise, mis võib alandada võre soojusjuhtivust, mis võib parandada üldist väärtust.
Millise paksusega laastu saab ekstrudeeritud valuplokkidest usaldusväärselt toota?
Ekstrudeeritud Bi₂Te₃-Sb₂Te₃ materjalid toetavad termoelektrilise kiibi valmistamist kuni 0,2 mm paksuseni. Seda võimet võimaldavad materjali survetugevus (54–66 MPa) ja nihketugevus (16–21 MPa), mis tagavad piisava konstruktsiooni terviklikkuse üliõhukeseks töötlemiseks ja automatiseeritud kokkupanekuks.
Kas ekstrudeeritud materjalid sobivad mitmeastmeliste TEC-konfiguratsioonide jaoks?
Absoluutselt. Mitmeastmelised TEC-d nõuavad järjepidevat jõudlust paljudes elementides ja mehaanilist vastupidavust virnastamisel. Ekstrudeeritud materjalide ühtlane tekstuur ja kõrge mehaaniline tugevus muudavad need nendeks rakendusteks hästi sobivaks ning ekstrusioonitehnoloogiat on spetsiaalselt kasutatud mitmeastmeliste jahutite jalgade valmistamiseks, mis töötavad temperatuuril kuni ~140 K.
Millised valuploki mõõtmed on saadaval ekstrudeeritud termoelektriliste materjalide jaoks?
Ekstrudeeritud valuplokkide standardmõõtmed hõlmavad pikkusi 120 mm ja 240 mm ning läbimõõtudega 25 mm, 30 mm ja 35 mm. Need mõõtmed toetavad nii mikro-TEC elementide tootmist kui ka suuremaid tööstuslikke jahutuskomponente.
Kas olete valmis uurima, kuidas ekstrudeeritud termoelektrilised materjalid võivad parandada teie TEC-i tootmisvõimsust ja võimaldada õhemaid seadmearhitektuure?
Võtke meiega ühendust